Где возникают узкие места на дробильной установке и как восстановить стабильное производство
Дробильный контур может потерять стабильную производительность задолго до выхода из строя какой-либо крупной машины. Предупреждающие признаки обычно знакомы: первичная дробилка, по-видимому, имеет резерв мощности, однако конечный тоннаж снижается; один конвейер работает с полной нагрузкой, тогда как следующий испытывает нехватку материала; растет циркулирующая нагрузка; изменяется гранулометрический состав готового продукта; или операторы тратят больше времени на очистку желобов и регулировку настроек.
Накомплексном дробильном заводе узкое место редко определяется по паспортной производительности одной машины. Производство определяется самым узким участком потока материала, и это ограничение может смещаться в течение смены по мере изменения размера питания, влажности, степени износа, эффективности грохочения и нагрузки дробилки. Восстановление стабильности начинается с поиска места, где материал перестает перемещаться плавно, а не с простого увеличения настройки или скорости дробилки, которая кажется наиболее загруженной.
Начинайте со схемы потока, а не со списка оборудования
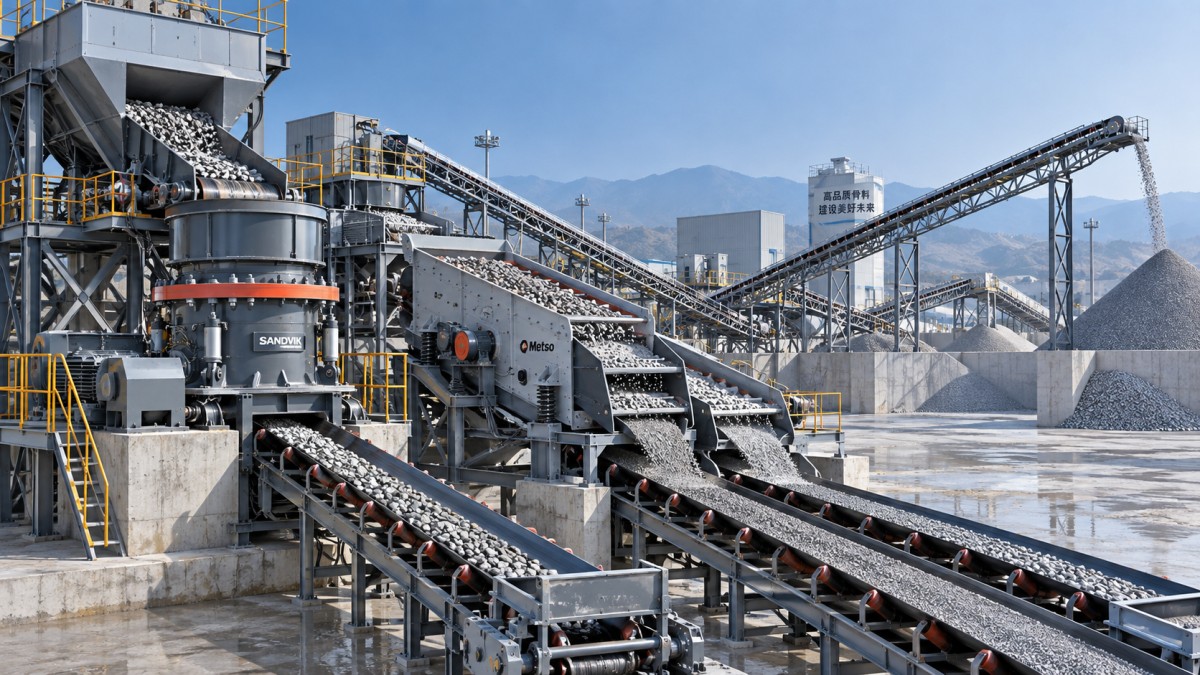
Завод следует оценивать как взаимосвязанную систему: подготовка питания, первичное дробление, перегрузка, грохочение, вторичное или третичное дробление и обработка готового продукта. Ограничение на любом предыдущем этапе изменяет условия на последующих этапах. Например, вибрационный питатель, подающий материал импульсами, может приводить к тому, что дробилка попеременно работает с переполнением и без материала. В результате дробилка может выдавать нестабильную форму частиц и переменную нагрузку на грохот, даже если ее механическое состояние удовлетворительное.
Наиболее полезная первичная проверка — проследить один поток материала от приемного бункера до склада готовой продукции в ходе нормального производства. Фиксируйте, где материал накапливается, где загрузка ленты становится неравномерной, где увеличивается объем возвратного материала и где операторы вынуждены многократно вмешиваться. Ограничение часто проявляется в одном из трех состояний:
- Материал скапливается перед машиной или точкой перегрузки.
- Оборудование на последующем участке постоянно недополучает материал, несмотря на достаточное количество материала выше по потоку.
- Один участок контура неоднократно переходит от перегрузки к низкой нагрузке.
Эти закономерности важнее кратковременного показателя пиковой производительности. Завод, достигающий высокой мгновенной производительности, но требующий повторных остановок, обычно дает меньше полезного выхода, чем линия, работающая с немного меньшей, но сбалансированной производительностью.
Неконтролируемая подача часто становится первым узким местом
Питатели иногда рассматриваются как простое подающее оборудование, однако именно они задают рабочие условия для остальной линии. Крупногабаритные валуны, избыток мелочи, влажная глина и неравномерное истечение материала из бункера могут сделать поток питания нестабильным. Когда крупный материал образует свод в бункере, а затем внезапно высвобождается, первичная дробилка получает резкий выброс материала. Когда мелочь и влажный материал накапливаются на поверхностях питателя, может возникнуть противоположная проблема: дробилка испытывает нехватку питания, хотя над ней имеется доступный материал.
Перед изменением настроек дробилки операторы должны проверить, распределяется ли питание по всей приемной ширине и резко ли меняется скорость подачи со временем. Материал должен поступать в дробилку контролируемым непрерывным потоком, соответствующим камере дробления. Дробилка, получающая прерывистое питание, не может поддерживать стабильную степень дробления или кривую гранулометрического состава продукта.
Подготовка питания также влияет на эффективность грохочения далее по контуру. Если избыточное количество мелочи или липкий материал обходят предусмотренный процесс разделения, сита грохота могут забиваться, а циркулирующая нагрузка может быстро возрастать. Именно поэтому увеличение скорости питателя не всегда является решением для повышения производительности. Оно может лишь перенести ограничение на дробилку, грохот или перегрузочный желоб.
Потери при грохочении легко диагностировать неправильно
Когда конечная производительность снижается, внимание часто сразу переключается на дробилку. Однако во многих контурах по производству заполнителей фактическим ограничением является грохот. Изношенные, растянутые, заблокированные или неправильно подобранные просеивающие поверхности изменяют точку разделения и уменьшают открытую площадь. Результатом может стать слишком большое количество подрешетного материала, поступающего на стадию дробления, возврат слишком большого количества правильно классифицированного материала на повторное дробление или готовый продукт, не соответствующий спецификации.
Проблемы с грохотом обычно проявляются в изменении распределения материала, а не в полной остановке. Операторы могут наблюдать увеличение нагрузки на возвратной ленте, большее количество плоских или вытянутых частиц в штабеле продукта либо перенос материала через деку, которая ранее эффективно разделяла материал.
Проверка должна охватывать не только видимые повреждения. Проверьте следующее:
- Забивание или заклинивание ячеек вследствие влажности, глины или частиц близкого размера.
- Неравномерную подачу по деке, при которой одна часть грохота перегружена, а другая используется недостаточно.
- Ослабленные панели, изношенные опорные направляющие и поврежденное боковое натяжение.
- Неправильные ход, угол наклона или режим вибрации для перерабатываемого материала.
- Размер ячеек сита, который больше не соответствует требуемой спецификации готового продукта.
Замена просеивающих поверхностей без устранения плохого распределения питания может дать лишь кратковременное улучшение. Аналогично, установка более мелких ячеек может уменьшить перенос материала, но снизить производительность, если грохот не имеет достаточной эффективной площади для данных условий питания. Практическое решение основывается на влажности и гранулометрическом составе материала, требуемой точке разделения и объеме, который должен проходить через каждую деку.
Точки перегрузки и конвейеры могут незаметно ограничивать производительность завода
Часто предполагается, что конвейеры имеют достаточный запас производительности, пока не забьется желоб или лента не начнет переносить неравномерную нагрузку. Однако точки перегрузки нередко создают ограничения, поскольку траектория материала меняется после износа дробилки, регулировки скорости ленты или модификации грохота. Желоб, рассчитанный на предсказуемый поток, может засоряться при увеличении количества мелочи, повышении влажности материала или поступлении в него продукта другой дробилки.
Обращайте внимание на просыпи, сосредоточенные с одной стороны ленты, на материал, ударяющийся о стенку желоба до оседания, на накопления в застойных зонах и на ленту, которая на одних участках работает с высокой загрузкой, а на других — с низкой. Эти условия являются не только проблемами поддержания чистоты. Они снижают эффективную транспортирующую способность, ускоряют износ ленты и футеровки и вызывают периодическую нехватку материала на последующих этапах.
Конвейер следует проверять как часть расчета производительности контура. Его полезная пропускная способность зависит от ширины и скорости ленты, профиля загрузки, уклона, насыпной плотности материала и состояния точек перегрузки. Увеличение скорости ленты может помочь только при сохранении контролируемой загрузки и разгрузки. Если приемный желоб уже близок к своему практическому пределу, более высокая скорость может повысить риск налипания материала на ленте и засорения.
Настройки дробилки должны соответствовать контуру, а не только целевому размеру
Вторичные и третичные дробилки часто становятся нестабильными, когда их настройка закрытой стороны, выбор камеры, условия питания и циркулирующая нагрузка перестают соответствовать друг другу. Более узкая настройка может давать больше мелочи и улучшать одну фракцию продукта, но также повышать потребляемую мощность, снижать производительность и перегружать грохот. Более широкая настройка может снизить нагрузку на дробилку, одновременно направляя слишком много крупного материала дальше по потоку и перенося нагрузку на следующую стадию.
Стабильное конусное дробление обычно зависит от равномерного непрерывного питания и достаточной загрузки камеры. Операторы должны сопоставить распределение размеров питания дробилки с предусмотренным диапазоном дробления камеры, а затем проверить возвратную нагрузку от грохота. Если возвратный конвейер транспортирует слишком много материала, причиной может быть неэффективное грохочение, неподходящая настройка, изношенная футеровка или изменение гранулометрического состава питания на предыдущем этапе. Рассмотрение всей возвратной нагрузки как проблемы производительности дробилки может привести к неправильной регулировке.
Для заводов, которым требуется более точный контроль конечной формы частиц, скорость вращения может быть еще одним рабочим параметром при условии ее регулировки в допустимом для оборудования диапазоне и согласования со скоростью подачи и настройкой. В тех случаях, когда контур требует такого уровня контроля, можно рассмотретьконусную дробилку OEM с регулируемой скоростью вращения для точного контроля формы конечных каменных частиц, однако регулировку скорости не следует использовать для компенсации перегруженного грохота, плохого распределения питания или нестабильного возвратного потока.
Восстанавливайте производство в контролируемой последовательности
Когда производительность падает, одновременное изменение нескольких параметров усложняет диагностику. Более надежный подход заключается в стабилизации завода по участкам. Сначала обеспечьте равномерное питание из бункера и питателя. Затем убедитесь, что точки перегрузки свободны, а конвейеры работают с равномерной загрузкой. Оцените работу грохота до внесения значительных изменений в настройки дробилки, поскольку неэффективность грохочения часто создает циркулирующую нагрузку, из-за которой дробилка кажется недостаточно производительной.
После стабилизации потока регулируйте настройки дробилки небольшими шагами и наблюдайте за воздействием на потребляемую мощность, возвратный материал, загрузку грохота и конечный гранулометрический состав. Наилучшая рабочая точка редко соответствует максимальной скорости подачи на одной машине. Это точка, в которой каждая основная стадия может перерабатывать предсказуемый поток материала без хронического накопления, нехватки питания или чрезмерной рециркуляции.
Износ следует включать в эту процедуру, а не устранять его только после резкого падения производительности. Футеровка, просеивающие поверхности, футеровка желобов, ролики и центровка ленты — все это влияет на перемещение материала через завод. Нестабильность производства часто является первым эксплуатационным сигналом того, что одно из этих условий изменилось настолько, что нарушило баланс контура.
Стабильная дробильная линия строится на балансе: контролируемом питании, эффективном разделении, свободных перегрузках, согласованной производительности конвейеров и настройках дробилки, соответствующих фактическому потоку материала. Когда операторы прослеживают узкое место в такой последовательности, они могут восстановить производительность с меньшим количеством реактивных регулировок и избежать переноса проблемы с одной стадии завода на другую.
Связанные публикации
Онлайн-сообщение
Оставить сообщение
Если вас заинтересовала наша продукция и вы хотите узнать больше подробностей, пожалуйста, оставьте здесь сообщение, и мы ответим вам как можно скорее.