Предотвращение обратного скатывания и просыпания материала на наклонных ленточных конвейерах
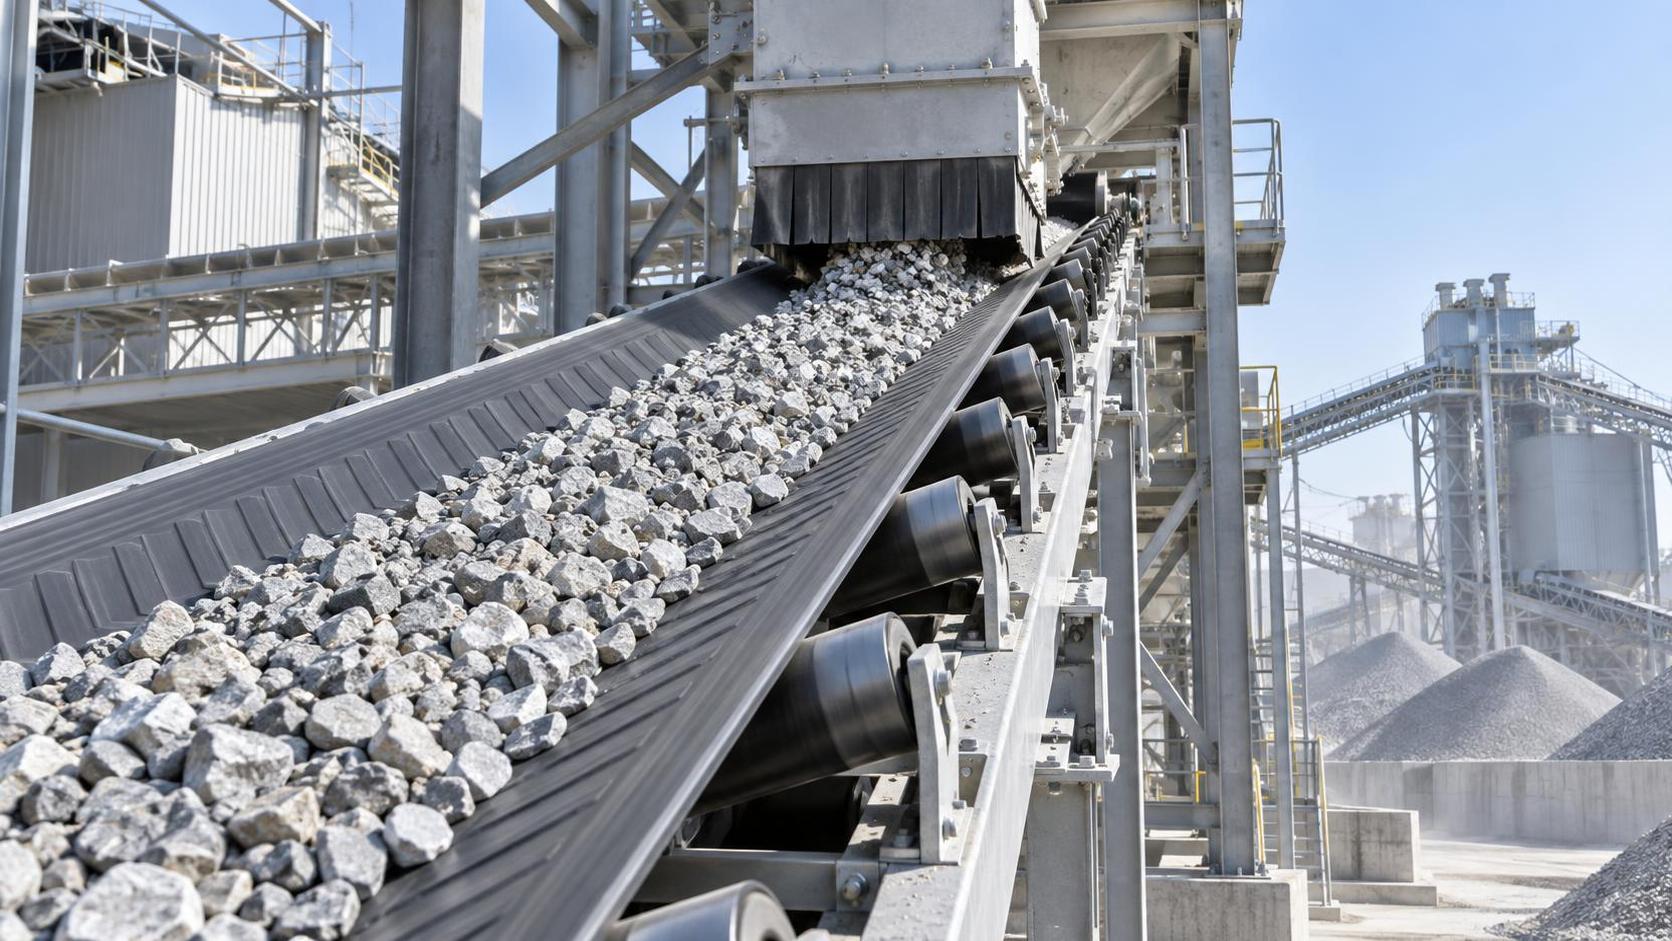
На наклонном конвейере небольшое количество щебня, скатывающегося назад, может быстро перерасти в более серьезную эксплуатационную проблему. Материал может скапливаться в точке загрузки, просыпаться вдоль обратной ветви, перегружать очистители или создавать опасность поскальзывания и спотыкания возле проходов. Мелкие фракции, сходящие с ленты, также могут загрязнять соседние потоки материала и усложнять уборку. При эксплуатации наклонного ленточного конвейера для завода по производству заполнителей обратное скатывание и просыпание обычно контролируются не одним компонентом, а подбором геометрии ленты, условий загрузки, систем герметизации и методов технического обслуживания с учетом фактических свойств материала.
Первое практическое правило простое: не рассматривайте видимое просыпание исключительно как проблему уплотнений юбочных бортов. Прежде чем заменять уплотнения или увеличивать давление их прижима, определите, скользит ли материал, катится, отскакивает или разгружается со смещением от центра. Каждое из этих явлений требует различных корректирующих действий. Система герметизации может справляться с небольшими утечками, но не может компенсировать неподходящий угол наклона, неудачную конструкцию перегрузочного узла или нестабильное центрирование ленты.
Начните с определения характера движения материала
Обратное скатывание наиболее вероятно, когда крупный, округлый, влажный или неравномерно гранулированный заполнитель транспортируется под углом, близким к естественному углу откоса материала. Отдельные камни могут скатываться вниз по ленте, даже если мелкая фракция остается на месте. Часто это проявляется как подвижный слой крупных частиц над относительно устойчивым слоем материала. Напротив, обратное скольжение обычно охватывает более крупную массу материала, особенно после скачков подачи или при наличии влажной мелочи, снижающей трение между грузом и лентой.
Просыпание выглядит иначе. Материал, скапливающийся непосредственно снаружи загрузочного желоба, часто указывает на плохую герметизацию, перегрузку перегрузочного узла или провисание ленты между роликоопорами. Материал, выбрасываемый за пределы разгрузки, может указывать на чрезмерную скорость ленты, плохой контроль траектории или разгрузочный желоб, который неправильно принимает поток материала. Куча, постоянно образующаяся с одной стороны конвейера, часто связана с уводом ленты, нецентральной загрузкой, неравномерным состоянием роликоопор или выходом желоба, направляющим поток к одному краю.
Проверьте соответствие угла наклона и поверхности ленты
Несущая поверхность ленты является основной защитой от обратного скатывания. Гладкие ленты, как правило, подходят для меньших углов наклона и стабильной, контролируемой загрузки материала. С увеличением угла конвейера может потребоваться лента с покрытием повышенного трения, шевронами, поперечными планками, бортами или карманной конструкцией — в зависимости от размера материала и требуемой производительности. Правильный выбор зависит от фактического состава заполнителя, особенно от максимального размера частиц, доли мелкой фракции, влажности, а также от того, является ли материал дробленым или природно окатанным.
Шевронные ленты могут улучшить сцепление во многих случаях транспортировки дробленого заполнителя, однако их профиль должен соответствовать материалу. Слишком низкий профиль может не удерживать крупный камень. Слишком агрессивный профиль может задерживать мелочь, усложнять очистку и увеличивать обратный перенос материала. Системы с поперечными планками обеспечивают более надежное удержание, но также предъявляют более высокие требования к перегрузке и очистке. Загрузочный желоб должен подавать материал между планками без ударов, способных повредить профиль ленты или отбросить камень назад.
Не оценивайте угол конвейера только по чертежу. Полевые условия могут измениться после модификации опорных конструкций, перегрузочных башен или схем складирования. Подтвердите фактический наклон осевой линии, а не только номинальный уклон. Затем сопоставьте его с поведением материала при нормальной подаче и при пиковой загрузке. Конвейер, приемлемо работающий с сухим дробленым камнем, может стать нестабильным при попадании в поток влажной мелочи или округлых негабаритных частиц.
Зона загрузки часто определяет, возникнет ли просыпание
Даже правильно подобранная наклонная лента может просыпать материал, если зона загрузки плохо контролируется. Заполнитель должен поступать в направлении движения ленты и со скоростью, максимально близкой к скорости ленты. Когда материал падает вертикально на движущуюся ленту, он может отскакивать, рассыпаться в стороны и с достаточной силой ударяться о зону юбочных бортов, чтобы выйти за пределы герметизации. Входящий поток, направленный против движения ленты, создает сопротивление и может увести ленту от центра.
Хорошо спроектированный перегрузочный желоб плавно поворачивает и центрирует поток. Его выход должен распределять материал ближе к середине ленты, а не сбрасывать его на одну сторону. Центрированная загрузка уменьшает проблемы центрирования ленты и позволяет юбочным бортам обеспечивать более стабильное уплотнение. Желоб также не должен формировать высокую узкую кучу, которая становится неустойчивой при ускорении ленты на подъеме.
Осмотрите зону удара под желобом. Поврежденные роликоопоры, чрезмерное расстояние между роликоопорами или недостаточное количество опорных балок позволяют ленте прогибаться под нагрузкой. Как только лента опускается между опорами, уплотнение юбочного борта теряет контакт, и мелкий материал выходит наружу. Увеличение давления юбочного уплотнения может временно уменьшить утечку, но чрезмерное давление создает трение, ускоряет износ покрытия ленты и может усугубить увод ленты. Обычно лучшим решением является восстановление стабильной линии ленты и регулировка уплотнения до легкого равномерного контакта.
Пункты проверки зоны загрузки
- Убедитесь, что поток подачи центрирован и следует в направлении движения.
- Проверьте наличие провисания ленты под желобом при полной загрузке конвейера, а не только в порожнем состоянии.
- Проверьте, не изношена ли резина юбочных бортов неравномерно и не подогнута ли она под себя.
- Осмотрите футеровку желоба на наличие отверстий, зазоров или выступов, задерживающих материал и непредсказуемо высвобождающих его.
- Убедитесь, что амортизирующие роликоопоры или опорные столы свободно вращаются и непрерывно поддерживают ленту.
- Проследите, не увеличивается ли резко глубина загрузки во время скачков подачи питателя.
Контролируйте скорость подачи до устранения симптомов на ленте
Переменная подача является частой скрытой причиной как обратного скатывания, так и просыпания. Конвейер может выглядеть стабильным при средней производительности, но терять герметичность, когда питатель выбрасывает плотную порцию материала. Слой груза становится глубже, материал может сдвигаться назад на наклоне, а нагрузка может превысить расчетную пропускную способность зоны загрузки с юбочными бортами. Это особенно актуально там, где разгрузка дробилки чередуется между более мелким продуктом и периодически поступающими крупными фрагментами.
Совместно проверьте настройки питателя, отверстие желоба и характер разгрузки расположенной выше дробилки. Если работа дробления влияет на гранулометрический состав и стабильность подачи, состояние оборудования выше по потоку является частью управления конвейером. Такие компоненты, как конусная дробилка OEM с высокоточной обработкой и плотной посадкой для стабильной производительности дробления, могут быть актуальны при оценке того, способствует ли нестабильная производительность дробления внезапным всплескам крупного материала на конвейере. Цель заключается не только в снижении загрузки конвейера, но и в поддержании предсказуемого слоя материала, с которым могут справиться наклонная лента и ее система герметизации.
Операторы должны наблюдать за лентой во время обычных переходных режимов производства, а не только при стационарной работе. Запуск, перерывы в подаче, смена сит и партии влажного материала — это моменты, когда тенденции к обратному скатыванию становятся заметными. Настройка управления, предотвращающая чрезмерные скачки загрузки, может сократить потери эффективнее, чем многократная уборка и регулировка уплотнений.
Центрирование, очистка и уборка обратной ветви
Центрирование ленты влияет на герметизацию по всей длине конвейера. Лента, идущая немного не по центру, все еще может транспортировать материал, однако с одной стороны остается уменьшенный зазор для герметизации, а с другой она может касаться конструкции или оборудования юбочных бортов. Коррекцию центрирования следует начинать с основных механических проверок: выравнивания барабанов и роликоопор, состояния подшипников, налипания материала на барабанах, состояния стыка ленты и положения загрузочного потока. Регулировка одного ролика без выявления причины может переместить проблему дальше по конвейеру.
Обратный перенос материала также способствует просыпанию. Материал, прилипающий к ленте, огибает головной барабан и падает вдоль обратной ветви, где он может накапливаться под роликоопорами и вызывать увод ленты. Первичные и вторичные скребки должны подбираться и регулироваться с учетом покрытия ленты и транспортируемого заполнителя. Слишком слабо установленные скребки оставляют обратный перенос материала; слишком агрессивная установка может повредить ленту, особенно если у лезвия застревают крупные частицы.
Устройства очистки требуют регулярного осмотра, поскольку их эффективность меняется по мере износа лезвий. Убедитесь, что контакт скребка равномерен по всей ширине ленты, натяжные устройства свободно перемещаются, а удаляемая мелочь имеет свободный путь от вращающихся компонентов. Не допускайте, чтобы накопления на обратной ветви достигали роликов роликоопор. Как только материал уплотняется вокруг ролика, он изменяет поверхность качения и может создать постоянную неисправность центрирования.
Практический порядок действий при появлении обратного скатывания или просыпания
- Уменьшите подачу до стабильного уровня и наблюдайте за лентой при контролируемой загрузке.
- Определите, начинается ли потеря материала в точке подачи, вдоль наклона, при разгрузке или на обратной ветви.
- Отделите обратное скатывание крупного материала от утечки мелочи; они могут возникать одновременно, но требуют разных решений.
- Проверьте положение ленты и состояние опор перед затяжкой уплотнений юбочных бортов.
- Осмотрите транспортируемый материал после изменений условий дробления, грохочения, влажности или исходного склада материала.
- Проверьте соответствие профиля ленты и угла наклона, если обратное скатывание продолжается несмотря на стабильную загрузку и правильное выравнивание перегрузочного узла.
Во время каждой проверки необходимо соблюдать меры безопасности. Уборка материала вблизи движущихся лент должна выполняться в соответствии с процедурами изоляции, принятыми на объекте. Защитные ограждения, тросовые выключатели, аварийные остановы и пути доступа должны оставаться свободными от скопившегося заполнителя. Повторяющаяся ручная уборка не является долгосрочной мерой контроля; она свидетельствует о необходимости корректировки конвейера, перегрузочного пункта или условий эксплуатации.
Надежная наклонная транспортировка зависит от поддержания стабильности потока материала на всех этапах: от дробления и грохочения до загрузки, подъема, разгрузки и очистки ленты. Когда наблюдаемый симптом связан с фактическим механизмом отказа — недостаточным сцеплением, нестабильной подачей, провисанием ленты, плохим центрированием, уводом ленты или обратным переносом материала, — корректирующее действие становится более долговечным и значительно меньше зависит от частой уборки.
Связанные публикации
- ▶ Компания Feifan приняла решение принять участие в 31-й юбилейной Центральноазиатской международной выставке.
- ▶ Предотвращение обратного скатывания и просыпания материала на наклонных ленточных конвейерах
- ▶ Угол наклона ленты, поперечные перегородки и размер материала при наклонной транспортировке заполнителей
Онлайн-сообщение
Оставьте сообщение
Если вы заинтересованы в нашей продукции и хотите узнать больше подробностей, оставьте сообщение здесь, и мы ответим вам как можно скорее.