Как выявить причины перегрева подшипников горизонтального вибрационного грохота
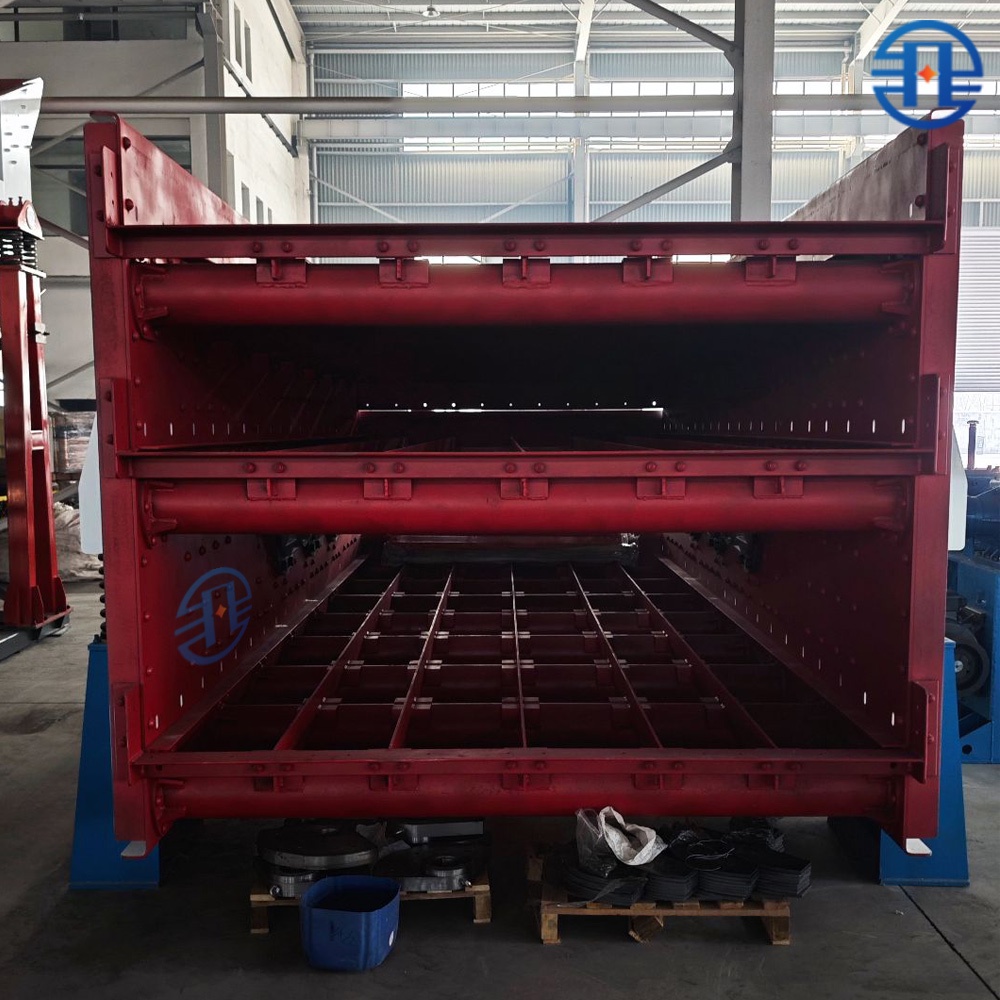
Как выявить причины перегрева подшипников на горизонтальном вибрационном грохоте
Перегрев подшипников на горизонтальном вибрационном грохоте может указывать на проблемы со смазкой, загрязнение, неправильный внутренний зазор или чрезмерную нагрузку. Дорогая ошибка — считать, что любой нагретый корпус нужно дополнительно смазать или заменить подшипник. Ни одна из этих мер может не устранить исходную неисправность.
Эффективное расследование опирается на фактические данные: сначала проверьте динамику температуры, обеспечьте безопасное состояние оборудования, осмотрите систему смазки, а затем последовательно проверьте узел подшипника, возбудитель колебаний и конструкцию грохота. На песчано-гравийном предприятии источник проблемы может находиться далеко от подшипника, который нагревается сильнее всего.
Уточните, что именно считается «перегревом» для этой машины
Используйте предельные значения для сигнализации и останова, установленные производителем грохота и возбудителя колебаний. Единого температурного порога, подходящего для любого подшипникового узла, смазочного материала, частоты вращения и температуры окружающей среды, не существует. Температура на внешней поверхности корпуса также не равна температуре внутри подшипника.
Зафиксируйте место и прибор измерения, температуру окружающей среды, время работы, условия подачи материала и показания в сопоставимых точках подшипников. Измерения инфракрасным прибором могут быть неточными на блестящих поверхностях и при изменении мест измерения. Если установлены датчики, используйте их и сравнивайте показания, полученные одинаковым способом.
Характер нагрева часто помогает сузить круг возможных причин:
- Нагрев начинается сразу после смазки: проверьте, не подана ли избыточная смазка, не засорен ли канал сброса и не менялся ли смазочный материал.
- Одна точка горячее соответствующей точки на другом узле: проверьте местную смазку, уплотнение, посадку и подшипник, учитывая возможные конструктивные различия.
- Одновременно нагреваются несколько точек: проверьте общие условия смазки, частоту вращения, технологическую нагрузку и характер вибрации.
- Нагрев появился после замены подшипника: проверьте обозначение подшипника, порядок монтажа, посадки и остаточный зазор.
Быстрое повышение температуры, необычный шум, дым, утечка смазочного материала или сигнал останова требуют прекращения работы в соответствии с утвержденной процедурой предприятия, а не продолжения работы ради получения более полной температурной динамики. Не приближайтесь к открытым вращающимся деталям и не проверяйте температуру корпуса на ощупь.
Обеспечьте безопасность осмотра, сохранив важные данные
Перед снятием ограждений, проверкой крепежа или отсоединением линий смазки отключите и заблокируйте все соответствующие источники энергии. Убедитесь, что движение полностью прекратилось, и исключите остаточную энергию согласно инструкциям производителя. Особого внимания требуют грузы возбудителя колебаний, узлы на пружинных опорах и подключенное оборудование. Перед работой с горячими деталями дайте им остыть.
Перед очисткой сфотографируйте утечки, смещенные уплотнения, отложения смазки, ослабленный крепеж и скопления материала. Отберите пробы смазочного материала в подходящих местах, используя чистые инструменты. Если сначала все вытереть, можно уничтожить данные, помогающие отличить попадание воды от избыточной смазки.
Проверьте подачу смазки, а не только записи о техническом обслуживании
Начните с фактической схемы смазки. Для подшипника со смазкой консистентной смазкой, возбудителя с масляной ванной и системы циркуляционной смазки требуются разные проверки. Сверьтесь с документацией на машину и подтвердите тип смазочного материала, количество или уровень, периодичность пополнения и допустимые альтернативы.
В системах подачи консистентной смазки проверьте весь путь ее подачи. Давление, создаваемое шприцем для смазки, не доказывает, что смазка дошла до подшипника: трубопровод может быть засорен, пресс-масленка повреждена, а распределитель неисправен. И наоборот, избыток смазки может вызвать перемешивание и нагрев. Не продолжайте нагнетать смазку, если корпус остается горячим, и не снимайте пробки или уплотнения, если это не предусмотрено процедурой производителя.
В возбудителях с масляной смазкой проверьте уровень масла при остановленной или работающей машине — в зависимости от требований инструкции. Проверьте сапуны, утечки, а также установленные насосы, фильтры, охладители и индикаторы потока. Проблемы могут возникнуть как из-за недостаточного, так и из-за избыточного количества масла. Одного смотрового стекла может быть недостаточно, чтобы понять, поступает ли масло во все необходимые точки.
Уточните, менялся ли недавно смазочный материал. Совпадение обозначений вязкости или консистенции не гарантирует совместимость. Если разные продукты смешивали, запросите рекомендации у поставщика смазочных материалов и производителя оборудования, а не предполагайте, что долив устранит проблему.
Определите путь попадания загрязнений
При мокром грохочении и промывке уплотнения и сапуны подвергаются воздействию воды и абразивных мелких частиц. Проверьте износ уплотнений, контактные поверхности вала, поврежденные крышки и направление расположения близлежащих распылителей. Мутное масло, абразивные частицы в смазке, следы ржавчины или металлические включения требуют дальнейшего расследования, хотя по одному внешнему виду нельзя установить весь механизм повреждения.
Замена загрязненного смазочного материала без устранения пути его проникновения обычно дает лишь временный результат. Проверьте, не направляют ли процедуры мойки воду под высоким давлением на корпуса подшипников, особенно когда оборудование остывает после останова.
Если проблема возникла после технического обслуживания, повторно проверьте монтаж
Подшипник, подходящий по размеру к валу, не обязательно является правильным подшипником для этого узла. Проверьте полное обозначение, включая класс зазора и особенности, предусмотренные для конкретного применения. Работа на вибрационном грохоте связана со значительными нагрузками, поэтому замену на другой тип необходимо подтвердить инженерным расчетом.
Проверьте размеры вала и корпуса, записи о монтаже и способ определения рабочего зазора. Чрезмерный натяг или неправильный монтаж могут уменьшить зазор и вызвать нагрев. Слабая посадка может привести к проворачиванию кольца и повреждению посадочных поверхностей. Если конструкция предусматривает осевое перемещение для теплового расширения, убедитесь, что оно не было случайно ограничено.
Также проверьте установку уплотнений, соосность крышек, проставки и фиксирующие детали. Трущееся уплотнение может нагревать корпус, даже если тела качения не были первопричиной проблемы. Не выбирайте подшипник с увеличенным зазором как универсальное решение: правильный выбор зависит от всей конструкции узла.
Проследите, как нагрузка передается на грохот
В горизонтальных грохотах применяются разные конфигурации возбудителей колебаний, поэтому проводите проверку по соответствующим чертежам. Проверьте привод, состояние муфты или ремня, крепление возбудителя, а также синхронизацию или фазировку, если они предусмотрены конструкцией. Неправильная частота вращения или смещение настроек эксцентриковых грузов могут изменить нагрузки на подшипники. Никогда не меняйте положение грузов экспериментальным путем, пытаясь снизить температуру.
Осмотрите не только возбудитель, но и сломанные или несоответствующие друг другу пружины, ослабленные соединения конструкции, трещины в элементах, скопления материала и контакт с желобами или ограждениями. Неравномерная подача и забитые просеивающие поверхности могут изменить распределение материала и режим работы. Сравните амплитуду и характер движения в указанных производителем точках измерения, используя подходящий метод.
Недавно внесенные изменения в просеивающие поверхности также требуют внимания. Shandong Feifan Mining Machinery производит оборудование для грохочения, а Binzhou Feifan Wire Mesh выпускает полиуретановые и стальные сита в рамках той же группы компаний. Поэтому при поиске неисправности необходимо учитывать конфигурацию дек, массу просеивающих поверхностей и удержание материала наряду с узлом подшипника, не предполагая заранее, что причиной неисправности стало изменение просеивающей поверхности.
Возобновляйте работу только при наличии конкретных параметров для проверки
Перед запуском задокументируйте выявленную неисправность, выполненные корректирующие работы, сведения о смазочном материале и нерешенные вопросы. Установите ограждения, удалите персонал из опасной зоны и следуйте утвержденной процедуре ввода в эксплуатацию. Если это разрешено, сравните работу без нагрузки и под нагрузкой, не изменяя одновременно несколько параметров.
Измеряйте температуру в одних и тех же точках и одновременно отслеживайте частоту вращения, вибрацию, шум и условия подачи материала. Снижение температуры корпуса во время короткого пробного запуска без нагрузки не доказывает, что ремонт выдержит производственную нагрузку. Если нагрев возобновится, остановите оборудование в соответствии с применимыми ограничениями и отправьте OEM краткий пакет данных: обозначение подшипника, историю изменений температуры, записи о смазке, фотографии и сведения о недавних работах по техническому обслуживанию. Это даст основу для дальнейшего расследования, более надежную, чем очередная замена подшипника.
Оставить сообщение
Если вас заинтересовала наша продукция и вы хотите узнать больше подробностей, пожалуйста, оставьте здесь сообщение, и мы ответим вам как можно скорее.